 Global
Sgr ' s n Serie høyt dreiemoment koa...
Se detaljer
En tilpasset girkasse kommer til anlegget ditt. Kassen ser intakt ut, navneskiltet samsvarer med innkjøpsordren, og leverandørens testrapport viser alt i grønt. Deretter, under 60 prosent av nominell belastning, stiger hustemperaturen forbi alarmgrensen og en periodisk metallisk rangling vises ved utgangsakselen. Produksjonen stopper, girkassen leveres tilbake, og utskiftingen tar ytterligere åtte uker.
Denne sekvensen er vanlig nok i industrielle anskaffelser til å rettferdiggjøre en mer disiplinert tilnærming. Det praktiske spørsmålet er hvordan du tester tilpasset girkassekvalitet før det blir ditt produksjonsproblem. Kortversjonen: Kvalitetsverifisering for en tilpasset girkasse bør dekke geometri, materialtilstand, tomgangsadferd, belastet ytelse, tetning og, for kritiske bruksområder, utholdenhet. Hvert resultat bør sammenlignes med akseptkriterier som er avtalt før produksjonsarbeidet startet.
| Teststadiet | Hva den bekrefter | Typisk verktøy/metode |
|---|---|---|
| Statisk geometri | Lagerboringer, tannnøyaktighet, tilbakeslag | Koordinatmålemaskin, girmålesenter, skiveindikator |
| Materialverifisering | Hardhet, kassedybde, komposisjon | Rockwell/Vickers hardhetstester, spektrometer |
| Kjører uten belastning | Monteringskvalitet, tidlig støy, innledende lekkasjer | Manuell rotasjon, visuell og akustisk inspeksjon |
| Lasttest | Effektivitet, temperaturøkning, vibrasjon, støy | Momentsensorer, kodere, spektrumanalysator |
| Tetningsinspeksjon | Lekkasje i leddflater og akseltetninger | Visuell inspeksjon, lekkasjedeteksjonsvæske |
| Utholdenhetsprøve | Langsiktig slitasje, oljeforurensningstrender | Oljeprøvetaking, periodiske vibrasjonsavlesninger |
Den vanligste feilen ved godkjenning av tilpasset girkasse er å begynne å teste før du definerer hva "bestått" betyr. Uten målbare grenser kan uttrykket "god kvalitet" bety forskjellige ting for kjøper og produsent.
Sett inn følgende tall i den tekniske avtalen før produksjonen starter:
Ikke stol på begreper som "heavy duty" eller "lav støy" uten tall. Oppgi også testbetingelsene: smøremiddelkvalitet og -volum, omgivelsestemperatur, monteringsposisjon og om testen er uten belastning, 60 prosent belastning eller full belastning. Data fra tester som kjøres under forskjellige forhold kan ikke sammenlignes senere.
Statisk måling forteller deg ikke om girkassen kan overføre dreiemoment, men den forteller deg om delene ble produsert og satt sammen til toleransene designet krever.
Lagerboringsstørrelse, senteravstand, koaksialitet og parallellitet bestemmer hvor jevnt girtennene bærer belastning. På en koordinatmålemaskin, inspiser det ferdige huset eller den sammensatte enheten for å bekrefte at boreposisjonene er innenfor tegningstoleransen. Hvis boringene er av med mer enn designgrensen, vil tannhjulene kjøre feiljustert selv når tannprofilene deres er perfekte. Denne tilstanden viser seg senere som kantbelastning, støy og tidlig gropdannelse.
Tannprofil, bly og stigningsavvik bør samsvare med girpresisjonsgraden som er skrevet inn i avtalen, vanligvis ISO 1328 klasse 6 eller bedre for industrielle reduksjoner som kjører med moderat hastighet. For planetdesign, vær oppmerksom på indekseringsnøyaktigheten til planetbæreren og tilpasningen mellom planetgir og deres lagre. Disse detaljene skiller ofte tilpasset planetgirkassedesign som presterer pålitelig fra de som mislykkes tidlig.
Tilbakeslag er en av de mest omstridte parameterne i aksept av tilpasset girkasse. For reversering eller posisjoneringsapplikasjoner skaper for mye tilbakeslag tapt bevegelse og støtbelastninger; for lite forårsaker støy, oppvarming og smøremiddelsult ved tannflanken. Mål sløret ved utgangsakselen med en måleklokke under lett forhåndsbelastning, noter verdien i bueminutter ved stigningssirkelen, og sammenlign med avtalen. Hvis girkassen bruker et dobbelomsluttende ormepar, husk at tilbakeslag bør optimaliseres sammen med ormehjulets kontaktmønster - de er koblet sammen gjennom samme produksjonsprosess.
Tilpassede girkasser er vanligvis spesifisert med en bestemt stålkvalitet og varmebehandlingsprosess. Hvis leverandøren erstatter materiale eller forkorter herdesyklusen, kan girkassen bestå en kort belastningstest og deretter svikte gjennom gropdannelse eller tannbrudd etter uker med bruk.
Sjekk bevisene som skal følge med hver tilpasset girkasse:
Destruktiv testing av ferdige gir er kanskje ikke mulig ved hver leveranse, men en seriøs produsent bør gi opptegnelser om batch-nivå varmebehandling og, når det blir forespurt, testkuponger behandlet sammen med produksjonspartiet.
Testing uten belastning er det billigste og raskeste trinnet for å fange opp monteringsfeil. Monter girkassen i driftsretningen, fyll den med spesifisert olje, og kjør den med lav hastighet først, deretter med nominell hastighet.
Vær oppmerksom på følgende:
Tomgangstesten beviser ikke at girkassen kan bære dreiemoment, men den filtrerer bort en stor andel av vanlige produksjonsfeil i løpet av den første halvtimen.
Lasttesten svarer på spørsmålet som betyr mest: oppfører girkassen seg riktig når den overfører reelt dreiemoment? Dette er stadiet der designantakelser om tannspenning, bæreevne, husstivhet og smøring bekreftes eller tilbakevises.
Mål inngangsmoment, inngangshastighet, utgående dreiemoment og utgangshastighet med kalibrerte dreiemomentsensorer og kodere. Effektivitet ved nominell belastning er en kompakt indikator på total produksjonskvalitet fordi tannnøyaktighet, lagerforspenning, renslighet og monteringsjustering etterlater fingeravtrykk i den. Et kraftig fall i effektiviteten når belastningen øker er en mer pålitelig advarsel enn en absolutt verdi som er ugunstig sammenlignet med katalogen.
Ulike girkassetopologier har også forskjellig effektivitet. Planetgirredusere med høyt dreiemoment oppnå høy effektivitet gjennom at flere planeter deler belastning, men denne fordelen avhenger sterkt av produksjonssymmetri og bærernøyaktighet. Dobbelomsluttende snekkegirkasser , derimot, oppnå høy effektivitet gjennom et stort tannkontaktområde, noe som krever presis toroidal bearbeiding av både snekke og hjul. Testplanen for hver type bør derfor samsvare med designprinsippet.
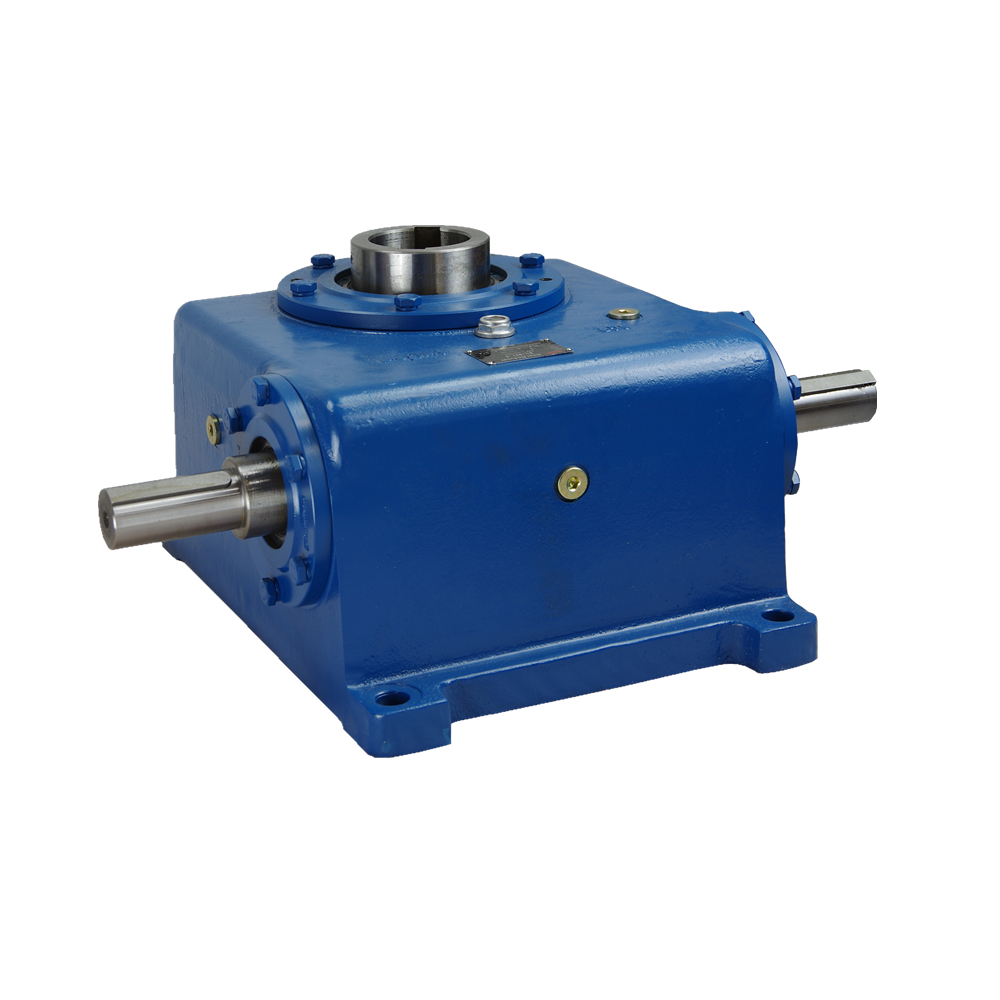 Tilpasset girkasse med dobbel omhylling for effektive kraftoverføringsprodusenter, Shanghai SGR Heavy Industry Machinery Co., Ltd er Kina dobbeltomsluttende girkasse for effektive kraftoverføringsprodusenter, OEM/ODM... Se produkt →
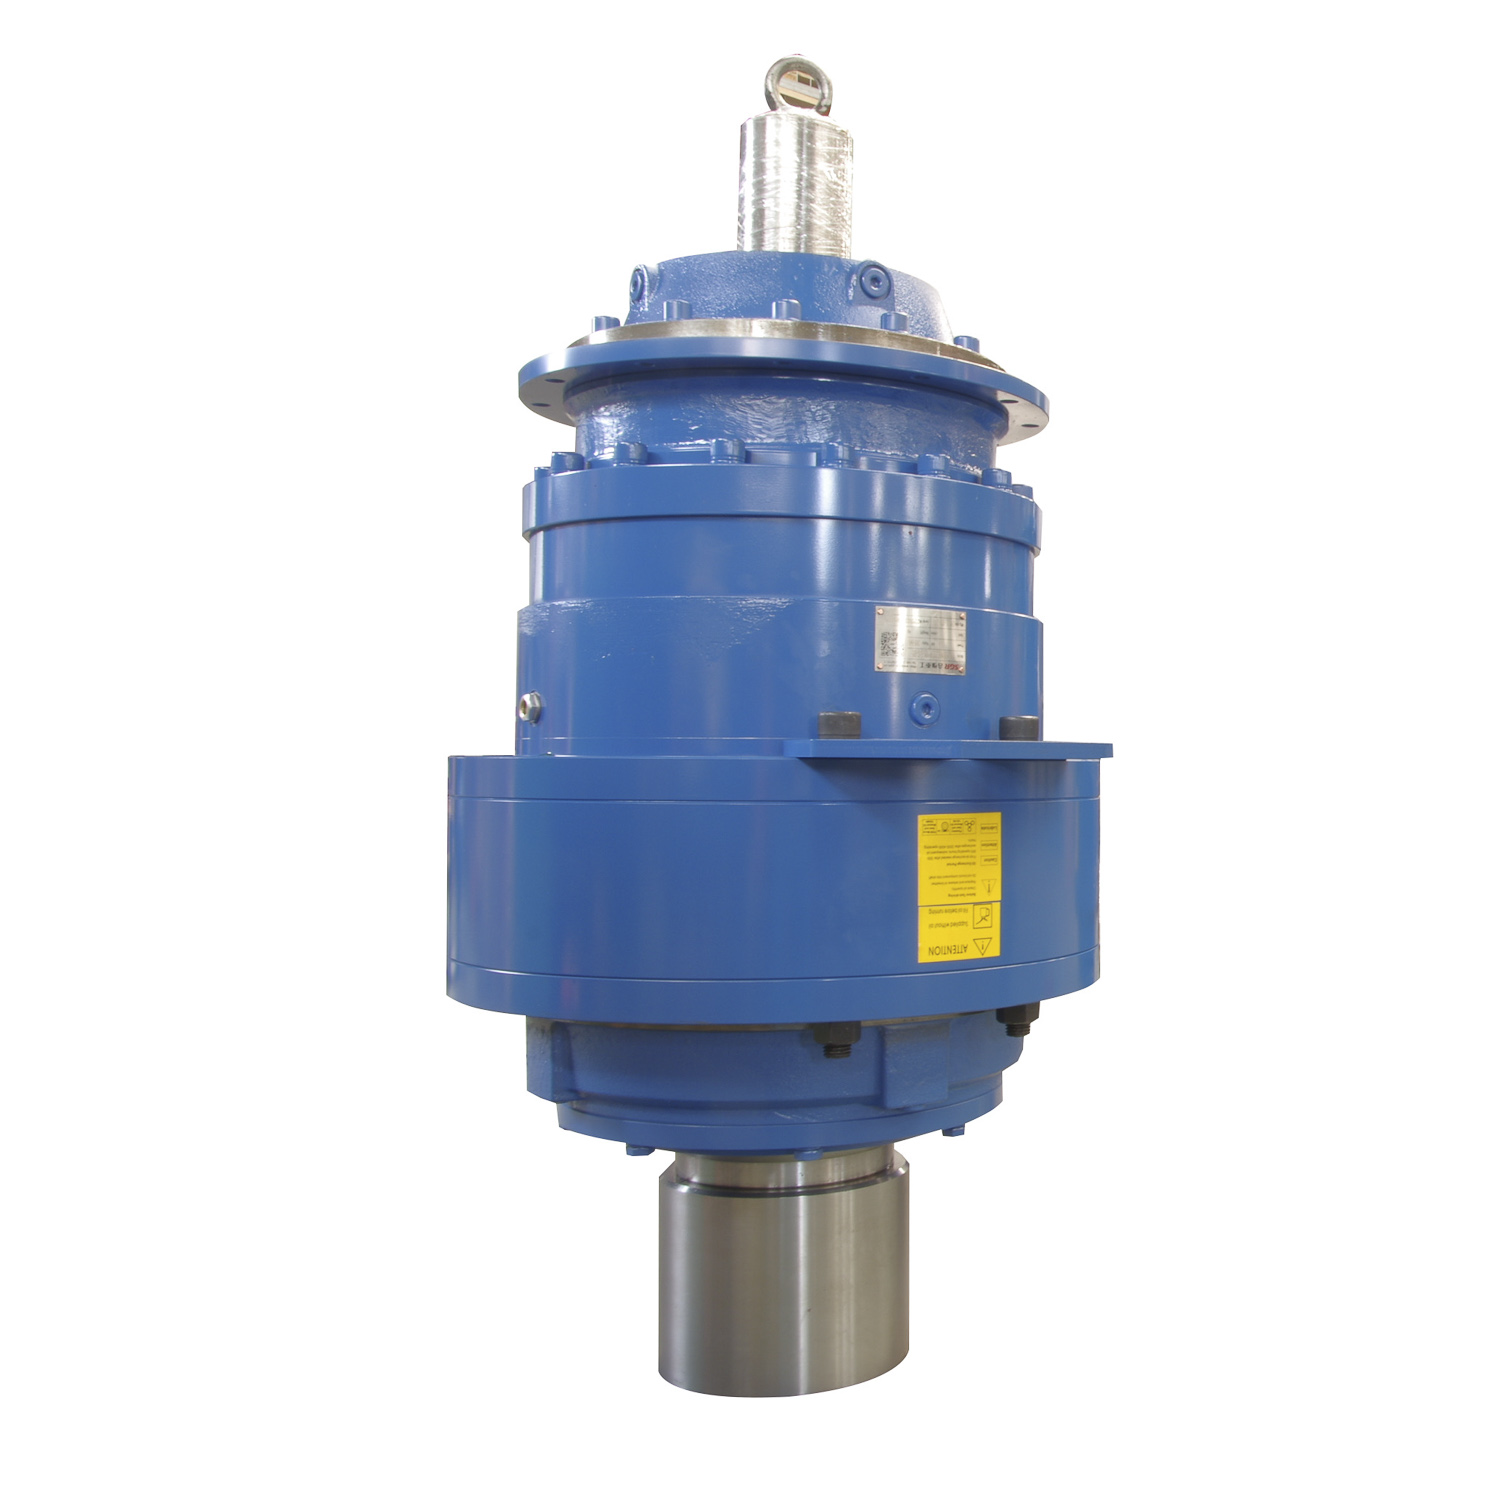 Tilpasset planetgearredusering med produsenter med høyt dreiemoment, Company Shanghai SGR Heavy Industry Machinery Co., Ltd er Kina Planetary Gear Reducer med produsenter med høyt dreiemoment, OEM/ODM Planetary Gear Red... Se produkt →
Kjør girkassen med nominell belastning og noter oljetemperatur og hustemperatur med faste intervaller. En sunn kurve stiger raskt, og stabiliserer seg deretter. En temperatur som fortsetter å klatre utover den avtalte grensen indikerer overdreven friksjon, kjøleproblemer eller feil smøremiddelkvalitet. For kompakte design med høy effekttetthet, for eksempel flensmonterte planetgirkasser, er temperaturøkning ofte den begrensende faktoren, så kontroller det med girkassen i den tiltenkte monteringsposisjonen i stedet for på et idealisert benkoppsett.
Mål vibrasjoner på lagerhusene med en spektrumanalysator og identifiser de dominerende frekvensene. Girnettfrekvens, lagerdefektfrekvenser og akselubalanse har alle karakteristiske signaturer. Støytesting bør gjøres i et rimelig stille miljø, fordi høye omgivelsesnivåer gjør det umulig å skille girkasselyd fra bakgrunnsstøy.
Oljelekkasjer er en ledende årsak til feltklager på girkasser. Inspiser alle leddflater og akseltetninger etter belastningstesten, når oljen er varm og under internt trykk. Et sakte drypp som bare vises i varm tilstand vil aldri bli funnet under en kald statisk inspeksjon.
Sjekk følgende:
For kritiske bruksområder gjør utholdenhetstesting "girkassen fungerer" til "girkassen fortsetter å fungere." Kjør enheten ved 75 til 100 prosent av nominell belastning i flere hundre timer, og ta periodiske avlesninger av temperatur, vibrasjon og oljetilstand.
Oljeanalyse er det billigste systemet for tidlig varsling som finnes. En stigende trend i jern- eller stålpartikler indikerer slitasje på tannflanken, mens kobberpartikler indikerer lager- eller bøssingslitasje. En prøve forteller deg lite; en sekvens av prøver forteller deg om slitasjen stabiliserer eller akselererer.
Poenget med all denne testingen er å ta bedre innkjøpsbeslutninger. En fullstendig akseptregistrering hjelper deg med å bedømme om leverandøren forsto det tilpassede kravet eller bare tilbød et nært standardprodukt, om produksjonsprosessen deres er stabil nok for gjentatte bestillinger, og om noen avtalte spesifikasjoner er urealistiske til den oppgitte kostnaden.
Arkiver testdataene fra hver levering. Over tid danner disse postene en kvalitetsbaselinje. Et parti som avviker kraftig fra basislinjen kan flagges før det skaper problemer i produksjonen. Mellom fulle akseptkjøringer, en kortere rutine basert på praktiske metoder for å vurdere reduksjonskvalitet kan veilede dag-til-dag inspeksjon av innkommende enheter. Samtidig leverer funnene tilbake til leverandøren og krever korrigerende tiltak. En produsent som tar ansvar for feil og forbedrer prosessen i henhold til dette, er verdt mer enn en som bare utsteder kreditter.
Testing beskytter deg, men den kan ikke gjøre en gjennomsnittlig girkasse til en god i ettertid. Den mest effektive måten å redusere risiko på er å velge en leverandør med sterk design-, produksjons- og inspeksjonsevne i utgangspunktet. Se etter dedikert måle- og testutstyr – koordinerte målemaskiner, girmåleinstrumenter og testrigger for kraft og effektivitet – pluss dokumentert kvalitetsakkrediteringer . En leverandør som støtter sitt eget testprogram internt er mer sannsynlig å sende en girkasse som passerer din.
Hvis du starter med et tilpasset design, sørg for at produsenten deltar i godkjenningsplanen tidlig. Den samtalen alene – før stålet er kuttet – forteller deg mye om deres tekniske dybde og deres vilje til å bli holdt ansvarlig.

Sgr ' s n Serie høyt dreiemoment koa...
Se detaljer
Produktinfo: De MNC3E400 -serien Høy hasti...
Se detaljer
Senteravstand: 100 ~ 710 mm Hastighetsforhold: I ≥ 10. Designmodularisering, Specification...
Se detaljer
Senteravstand: 100 ~ 710 mm Hastighetsforhold: I ≥ 10. Designmodularisering, Specification...
Se detaljer
Ulike hastighetsforhold kan velges, standard hydraulisk motorgrensesnitt, utgangsakseltennene er ...
Se detaljer
Girkassen er designet med standardisering og god tetning, slik at den kan tilpasse seg multi-vink...
Se detaljer
Ved å kombinere den høye effektiviteten av planetarisk giroverføring med den selvlåsende evnen ti...
Se detaljer
SGR er en ISO 9001-sertifisert, DNV-akkreditert industriens girkasseprodusent siden 1996. Vi leverer forskjellige girreduksjonere til merker over hele verden.

