 Global
Sgr ' s n Serie høyt dreiemoment koa...
Se detaljer
En mikserprodusent henvendte seg til SGR med en spesifikasjon som ingen katalogredusering kunne tilfredsstille: 12 000 Nm utgående dreiemoment, 43 rpm utgangshastighet og en vertikal flensfeste inne i en tett konvolutt. Drivverket som til slutt besto deres akseptprøve var ikke en standard girkasse med modifiserte dimensjoner. Den ble konstruert fra driftsprofilen og utover, ved å bruke den samme disiplinerte prosessen som gjelder for enhver tilpasset girkasse.
En tilpasset girkasse skiller seg fra en modifisert standardreduksjon på én grunnleggende måte: sporbarhet. Tanngeometri, materialkvalitet, varmebehandlingssyklus, maskineringsstoleranser og testprosedyrer følger alle av en skriftlig driftsspesifikasjon. Ingenting er antatt. Denne artikkelen forklarer hvordan prosessen fungerer i praksis, fra den første designberegningen til den endelige sistetesten.
Et tilpasset girkasseprosjekt starter med datainnsamling, ikke CAD-arbeid. Produsenten trenger inngangshastighet og motoreffekt, nødvendig utgangshastighet eller reduksjonsforhold, nominell og topp dreiemoment, driftssyklus, monteringsretning, omgivelsesforhold, støygrenser og forventet levetid. En nøye ingeniør ber om mer enn et navneskilt. Hvis maskinen påfører støtbelastninger under oppstart eller reversering, må girkassen absorbere disse. Hvis den går 24 timer i døgnet, blir den termiske vurderingen og begrensning. Tabellen nedenfor viser minimum designinndata og hva hver enkelt påvirker.
| Designinnspill | Hva det bestemmer | Eksempelverdi |
|---|---|---|
| Nominell utgangsmoment | Girmodul, flatebredde, lagerstørrelse | 12.000 Nm |
| Inngangshastighet og motoreffekt | Pitch-line hastighet, smøremetode | 1.450 o/min, 55 kW |
| Topp- og sjokkbelastninger | Servicefaktor, kassedybde, tannrotdesign | To ganger det nominelle dreiemomentet ved oppstart |
| Driftssyklus | Termisk kapasitet, kjølesystem | 24 timer i døgnet, kontinuerlig |
| Monteringsretning | Lagerarrangement, oljestrømningsbane | Vertikal, flensutgang |
| Omgivelsestemperatur | Tetningstype, smøremiddelkvalitet | 45 °C maksimum |
Hver inngang endrer designet. En toppbelastning på tre ganger det nominelle dreiemomentet tvinger tannrotspenningen og beregningene av lagerlevetid til å gjentas ved den høyeste verdien. En vertikal montering endrer hvordan oljen når det øvre lageret og om det er behov for et separat smøresystem. En omgivelsestemperatur på 45 °C kan kreve et større hus eller en kjølevifte. Når disse parameterne mangler, gjør ingeniøren enten antagelser eller nekter å sitere. Begge er bedre enn å gjette.
Når arbeidsprofilen er avtalt, velger ingeniøren girarrangementet. Beslutningen avhenger av reduksjonsforhold, dreiemomenttetthet, tilgjengelig plass og retning til utgangsaksen. Tre arkitekturer dekker det meste av spesialarbeid.
Planetgirkasser leverer høyt dreiemoment i en koaksial, kompakt pakke. Fordi belastningen deler mellom flere planetgir, bærer hver tann mindre belastning enn i en tilsvarende parallellakseldesign. Applikasjoner som krever vedvarende høyt dreiemoment ved lav hastighet krever ofte en planetgirkasse med høyt dreiemoment med herdede og slipte gir og et hus dimensjonert for topplasten.
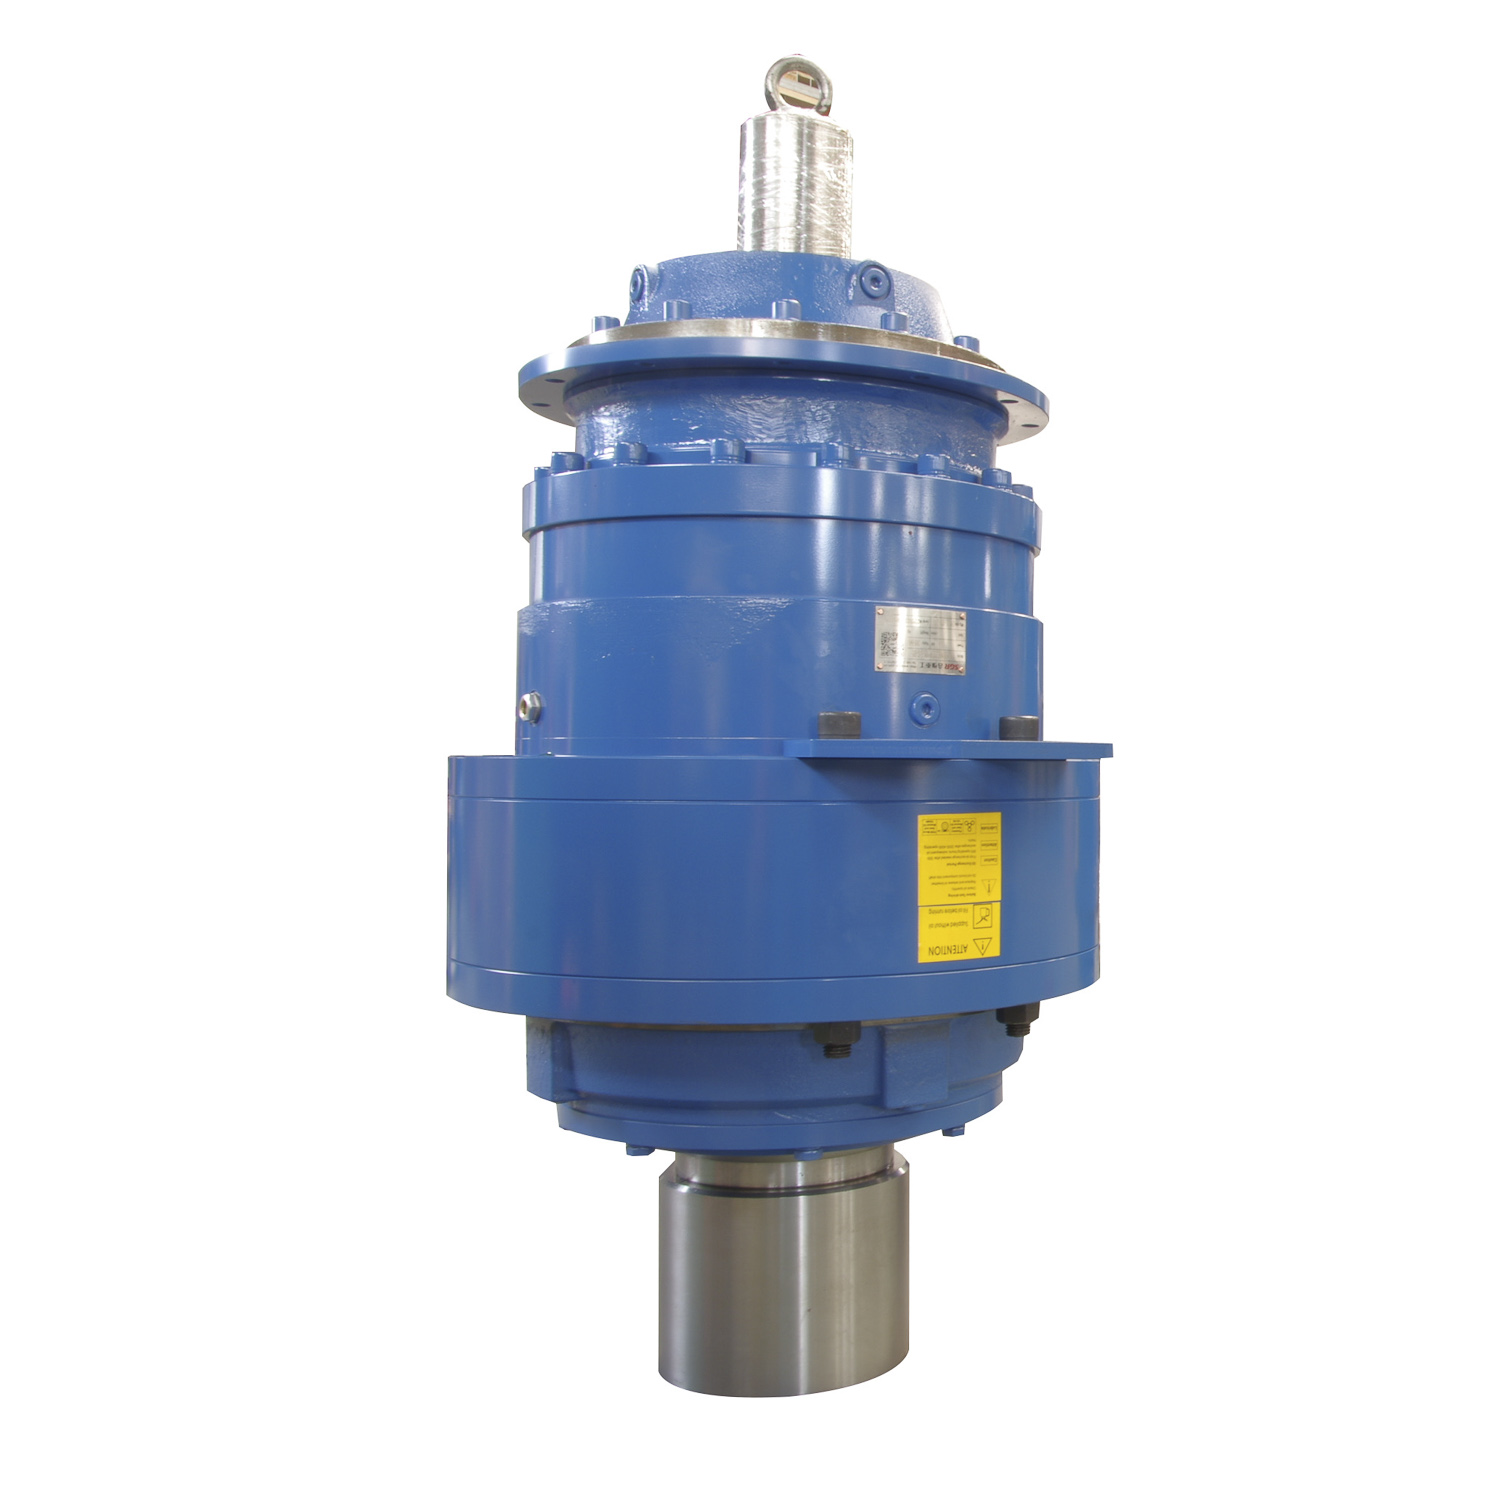 Tilpasset planetbasert bruker med produsenter med høyt dreiemoment, Company Shanghai SGR Heavy Industry Machinery Co., Ltd er Kina Planetary Gear Reducer med produsent med høyt dreiemoment, OEM/ODM Planetary Gear Red... Se produkt →
Dobbelomsluttende snekkegirkasser er det vanlige valget når utgangsakselen må dreie 90 grader fra motoraksen og belastningen inkluderer støt eller vibrasjon. Den konkave ormeoverflaten vikler seg rundt ormehjulet, og produserer et større kontaktareal enn en sylindrisk orm. Ved miksertjeneste, der røreverksblader møter skiftende væskemotstand, en dobbelomsluttende snekkegirkasse for mikserapplikasjoner absorberer disse variasjonene samtidig som holder stasjonen kompakt.
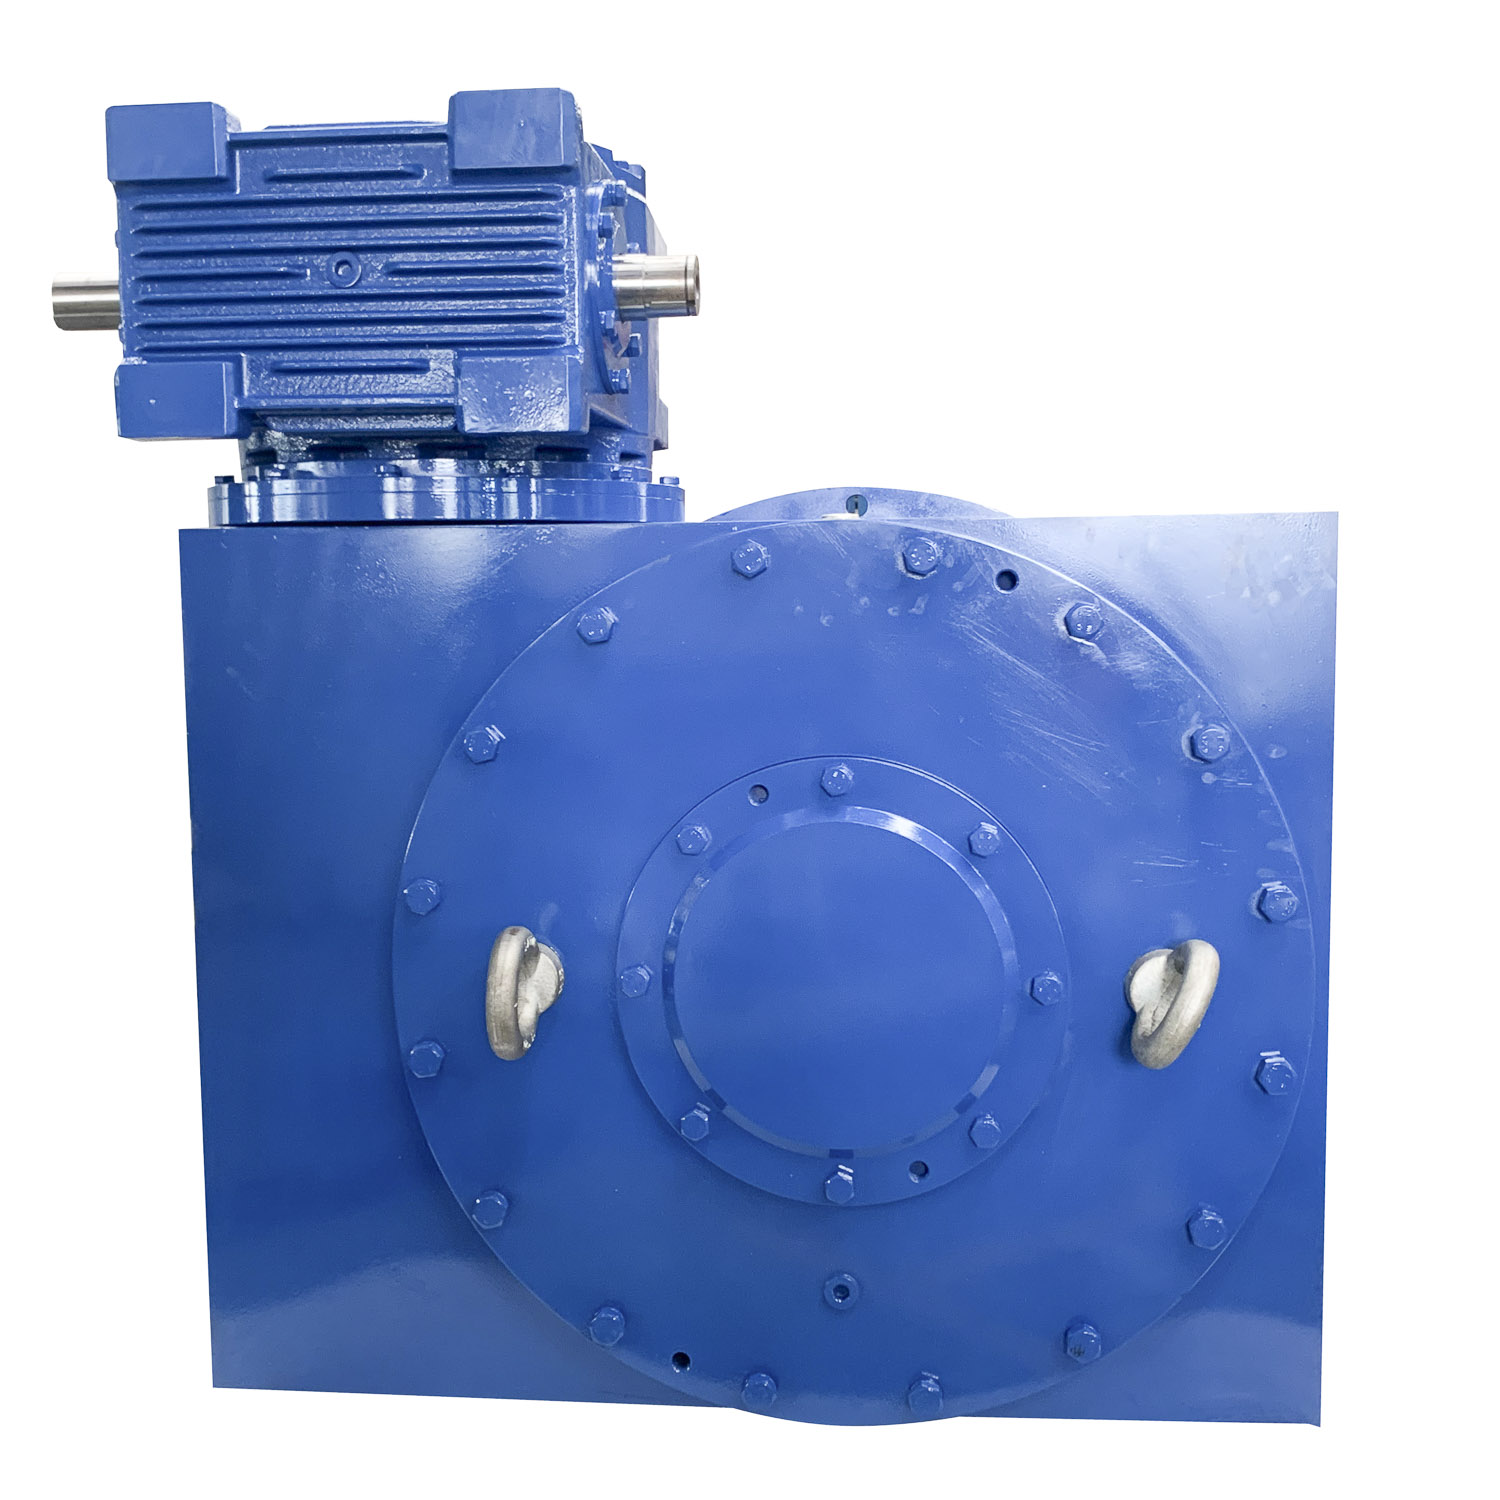 Tilpasset dobbel omsluttende snekkegirkasse for mikserprodusenter, Compa Shanghai SGR Heavy Industry Machinery Co., Ltd er China Double Enveloping Worm Gearbox Appilcation for Mixer Manufacturers, OEM/ODM Doubl... Se produkt →
For forhold utover det praktiske området for et trinn, eller når både et stort forhold og en rettvinklet utgang er nødvendig, kombinerer ingeniører og planettrinn med et toroidformet ormetrinn i et hus. Planetstadiet gir forholdet; ormetrinnet omorienterer utgangsaksen.
Den detaljerte trinnberegningen fikser tanntall, modul, helixvinkel, senteravstand, flatebredde og tilbakeslagsområde. Belastningskapasiteten kontrolleres for tannbygging og overflatebestandighet ved bruk av klassifiseringsmetoder som ISO 6336 og AGMA 2001, med en servicefaktor brukt for driftssyklusen og sjokkbelastninger. Dette gjør den valgte arkitekturen om nødvendig levetid - vanligvis 0 000 til 50 000 timer for industrielt utstyr - uten å overskride rammen.
Girytelsen bestemmer like mye av metallurgi som av geometri. Planetariske og sylindriske gir er vanligvis laget av kasseherdende legert stål. Emnene karbureres til en kassedybde på omtrent 0,8 til 1,2 mm, herdes til 58 til 62 HRC på flanken og slipes deretter til endelig geometri. Den harde saken gir slitestyrke; den tøffe kjernen gir bøyestyrke. Å hoppe over eller feilkontrollere noen av disse trinnene fører til tidlig pitting eller tannbrudd.
Dobbelomsluttende snekkegirkasser bruker et annet materialpar. Snekken er kasseherdet og slipt, mens snekkehjulet er maskinert av en bronselegering. Bronse tolererer den glidende kontakten som er iboende til ormedrev og legger inn små partikler uten å skade ormen. Ved spesialarbeid skal materialbeviset og varmebehandlingsprotokollen leveres med girkassen slik at kjøperen kan verifiseres med spesifisert kvalitet og faktisk behandling ble brukt.
Tilpasset girkasseproduksjon kombinerer generell maskinering med spesialisert girproduksjon. Hus freses og bores på CNC-maskiner. Giremner snus, og tenner kuttes ved hobbing eller forming. Etter varmebehandling profilslipes presisjonsgir på CNC-girslipere for å korrigere forvrengningen forårsaket av gjeting. Hele sekvensen - fra skjæring til sliping til endelig inspeksjon - er dekket i vår tidligere artikkel om hemmeligheter bak produksjon av girkasse .
Toleranser skiller en tilpasset girkasse fra en vare-redusering. Standard industrigir produserer ofte til DIN-kvalitet 7 eller 8. En spesialtilpasset girkasse med lavt tøynivå glider vanligvis til DIN-kvalitet 5 eller bedre, med strammere grenser for stigning og profilavvik. Husboringsposisjoner holder seg innenfor noen mikron, fordi feiljustering direkte lavere levetid og øker støt.
De toroidformede overflatene til ormer med dobbel innfylling trenger en dedikert slipeprosess; en konvensjonell girsliper kan ikke produsere den buede profilen. Maskinen som gjør dette arbeidet må være like presis som delen den produserer. SGR utviklet en fireakset koblingsslipemaskin med kompleks kontur for toroidale ormprofiler og bruker et dedikert orm-og-topp-måleinstrument for å sjekke resultatet. Denne kombinasjonen av spesialtilpasset verktøy og tilpasset inspeksjon gjør repeterbar produksjon av doble konvolutter mulig.
Montering er der designhensikten møter de maskinerte delene. Lagrene er forhåndsbelastet til spesifisert område, sløret settes til avtalt verdi, og tannkontaktmønsteret kontrolleres. Tetninger og smørebaner verifiseres i henhold til monteringsretningen. Når kunden spesifiserer en girmotorkonfigurasjon, for eksempel en planetgirkasse for girmotorer , er motorflensen og inngangsboringen målt mot tegningen slik at motoren passer uten feltmodifikasjoner.
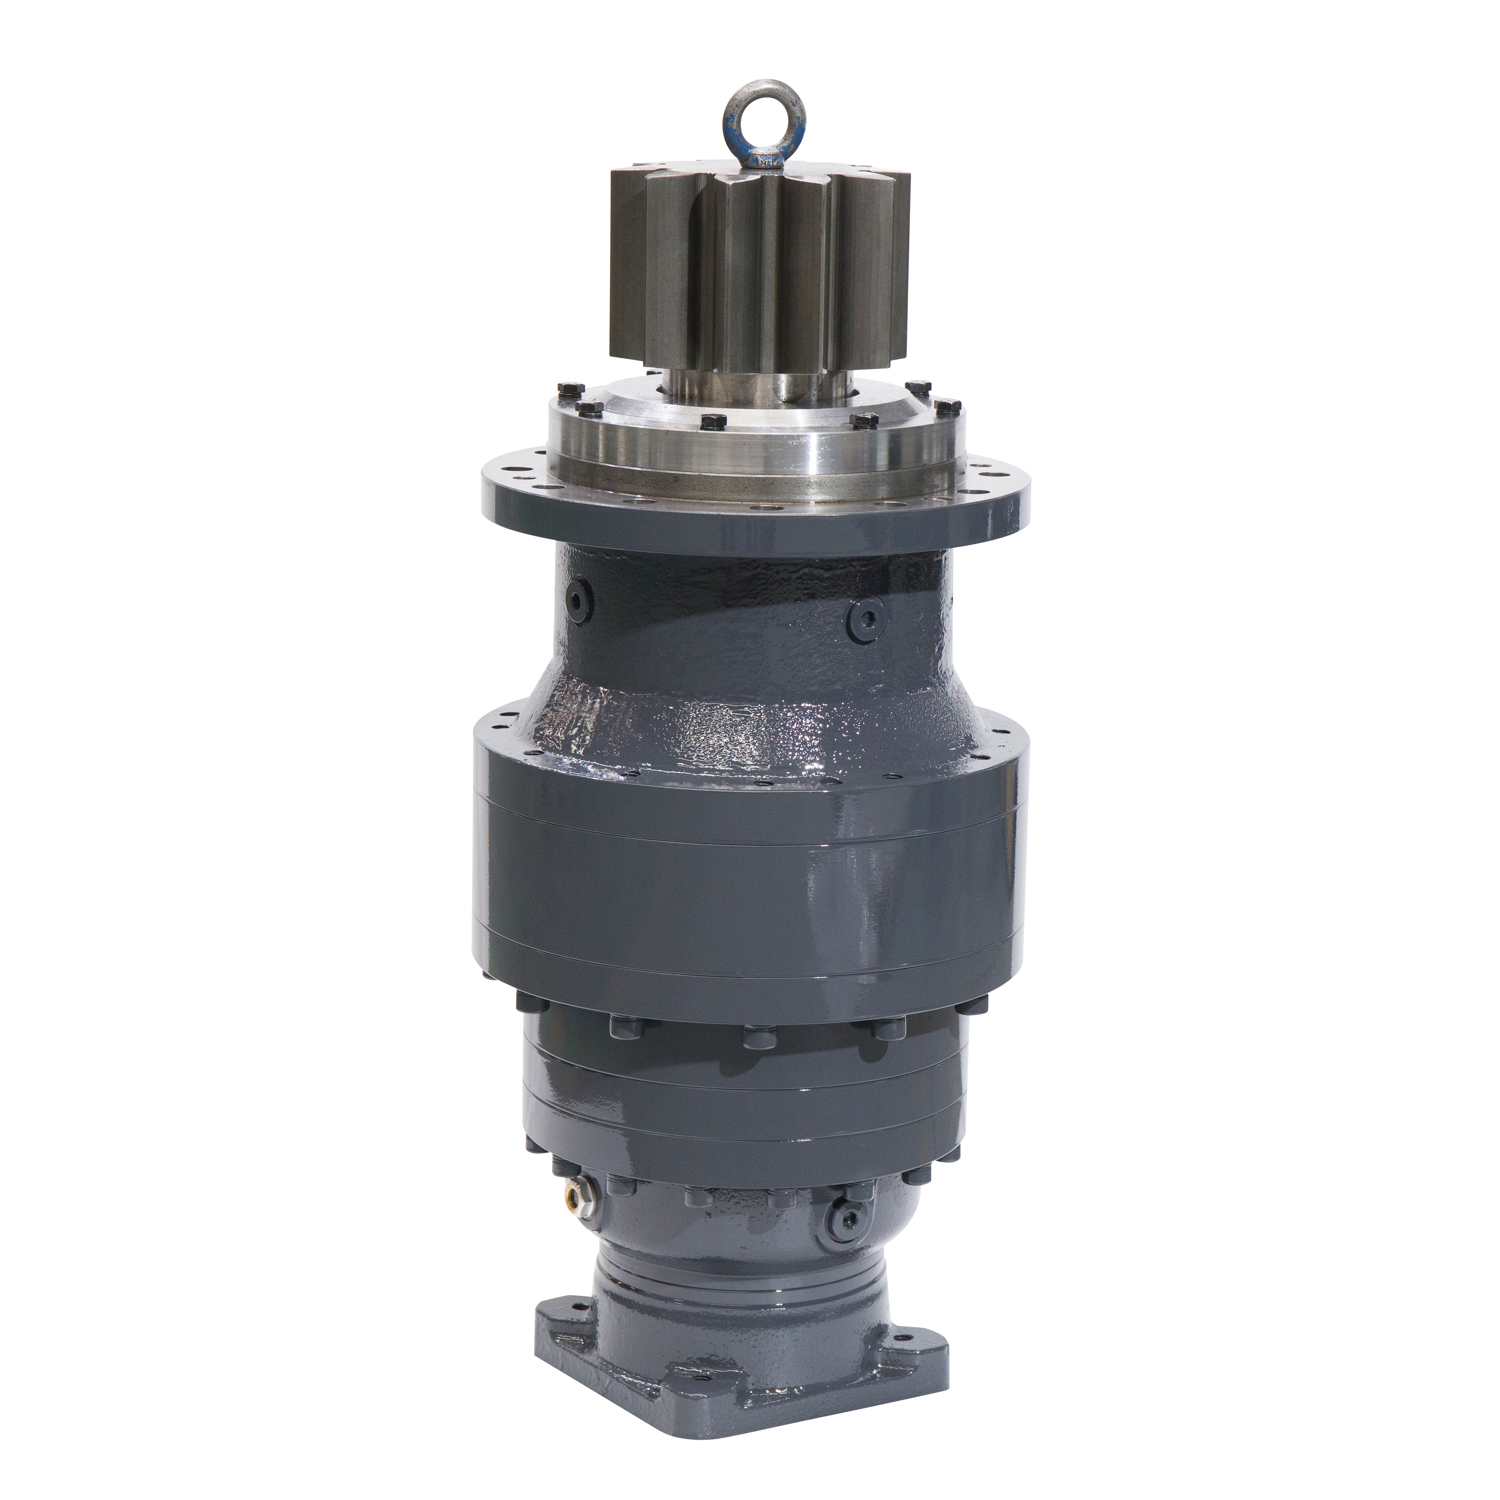 Tilpasset planetgirkasse for produsent av girmotorer, Company Shanghai SGR Heavy Industry Machinery Co., Ltd er Kina Planetary Gearbox for Gear Motors Manufacturers, OEM/ODM Planetary Gearbox for Ge... Se produkt →
Etter montering går girkassen på en testbenk. En anerkjent produsent måler under belastning:
Måleutstyr er forskjellig mellom å sjekke en girkasse og bevise den. En koordinatmålemaskin verifiserer hus- og girgeometri; et girkassekraft- og effektivitetstestsystem bekrefter den sammensatte enheten under belastning; en rygg mot rygg testrigg kan kjøre enheten i begge retninger. For regulerte bransjer kan hele kjeden kreve sertifisering. SGR har bestått det russiske sjøfartsregisteret for skipsfartskrav for sine reduksjoner, noe som tvinger fram dokumentert materiale og testprosedyrer. Den praktiske siden av dette emnet er klart i vår veiledning om hvordan velge riktig girkasse for prosjektet ditt .
Fordi en tilpasset girkasse har en lang levetid, fortjener produsenters kapasitet samme gransking som girdesignet. Fire sjekker dyktige leverandører fra forhandlere og lettmonteringsbutikker.
Først, teknisk dybde. Se etter et designteam som ber om pliktprofilen før tilbud. En referanse til ISO 6336-beregninger og en vilje til å diskutere tannkontaktanalyse er tegn på at engineering leder prosjektet, ikke salgsarket.
For det andre, egen produksjon. Gearskjæring og -sliping bør skje i leverandørens eget anlegg, med CNC-maskinverktøy og tannsliper på gulvet. En produsent som outsourcer hvert maskineringstrinn kan ikke kontrollere toleranser eller leveringstid.
For det tredje, inspeksjon og testing. Anlegget bør egne sine måleinstrumenter og testsystemer. Hvis måling er outsourcet, bryter tilbakemeldingssløyfen som forbedrer kvaliteten.
For det fjerde, søknadserfaring. Vær om referanseinstallasjoner i lignende maskiner og om dokumenterte erfaringer fra disse prosjektene. A tilpasset girkasseleverandør med et tiår med design- og produksjonserfaring vil nevne de kritiske detaljene uten å nøle.
Den tilpassede girkasseprosessen er ikke et mysterium, men det er uforsonlig for snarveier. Definer driftsprofilen ærlig, verifiser beregningen, kontroller materialet og varmebehandlingen, mål girene og test den sammensatte enheten under belastning. Når alle fem trinnene tas på alvor, blir den tilpasset en av de mest pålitelige delene av maskinen den kjører.

Sgr ' s n Serie høyt dreiemoment koa...
Se detaljer
Produktinfo: De MNC3E400 -serien Høy hasti...
Se detaljer
Senteravstand: 100 ~ 710 mm Hastighetsforhold: I ≥ 10. Designmodularisering, Specification...
Se detaljer
Senteravstand: 100 ~ 710 mm Hastighetsforhold: I ≥ 10. Designmodularisering, Specification...
Se detaljer
Ulike hastighetsforhold kan velges, standard hydraulisk motorgrensesnitt, utgangsakseltennene er ...
Se detaljer
Girkassen er designet med standardisering og god tetning, slik at den kan tilpasse seg multi-vink...
Se detaljer
Ved å kombinere den høye effektiviteten av planetarisk giroverføring med den selvlåsende evnen ti...
Se detaljer
SGR er en ISO 9001-sertifisert, DNV-akkreditert industriens girkasseprodusent siden 1996. Vi leverer forskjellige girreduksjonere til merker over hele verden.

